Измерительные системы Hexagon: обзор и применение на станках
Под названием Hexagon на производстве обычно имеют в виду сразу несколько разных вещей: стационарные координатно-измерительные машины (КИМ), переносные измерительные руки, лазерные трекеры, оптические сканеры и щупы, которые устанавливаются прямо в шпиндель станка. Задачи у них разные, а вместе они закрывают весь путь детали от наладки до приёмочного контроля. Из-за этого при закупке легко взять систему не того класса и получить либо избыточную точность по цене, либо недостаточную гибкость. В статье разберём состав линейки, принцип работы каждого класса, способы передачи сигнала и критерии выбора. Все цифры по точности и условиям эксплуатации приведены как ориентиры — конкретные значения уточняйте в паспорте изделия и руководстве станка.
- Принцип работы измерительной системы
- Линейка Hexagon: классы оборудования
- Щупы для станков с ЧПУ и инфракрасная передача сигнала
- КИМ, головки и переносные системы
- Применение в металлообработке
- Как выбрать систему и на что смотреть
- Типичные ошибки и эксплуатация
- Заключение
Принцип работы измерительной системы
Любая контактная измерительная система состоит из трёх частей: чувствительного элемента (щуп со стилусом), механики перемещения (оси станка или КИМ) и вычислительной части, которая сопоставляет координаты осей с моментом касания. Щуп не «измеряет» размер сам по себе — он фиксирует факт контакта с поверхностью. Размер получается из положения осей в этот момент, поэтому итоговая точность складывается из точности щупа, геометрии машины и калибровки.
Различают два основных режима:
- Касание (touch-trigger). Щуп выдаёт дискретный сигнал в момент отклонения стилуса. Подходит для замера отдельных точек: привязка заготовки, контроль диаметров и плоскостей.
- Сканирование. Щуп непрерывно отдаёт информацию об отклонении, и система собирает облако точек по профилю. Применяется на КИМ для контроля формы, а не только размера.
Отдельный класс — бесконтактные системы (лазерные и оптические), которые работают с поверхностями, недоступными для касания. Подробнее о контактных решениях для производственных станков — в статье «Контактные измерительные системы для производственных станков».
Линейка Hexagon: классы оборудования
Hexagon — шведская группа, в состав которой вошли несколько известных метрологических брендов, среди них Leitz, DEA, Brown & Sharpe, ROMER, Leica Geosystems и TESA. Названия серий и состав моделей меняются, поэтому ниже приведена классификация по типам задач, а не перечень конкретных моделей. Актуальный ассортимент уточняйте у поставщика; страница производителя в каталоге — Hexagon.
| Класс оборудования | Где устанавливается | Основная задача | Типичная среда |
|---|---|---|---|
| Стационарные КИМ | Метрологическая лаборатория, цех с климат-контролем | Приёмочный контроль, измерение сложной геометрии | Стабильная температура |
| Переносные измерительные руки | Рядом со станком или деталью | Контроль крупных и неудобных для перемещения деталей | Цех, допустим более широкий диапазон условий |
| Лазерные трекеры | Рядом с крупногабаритным изделием | Измерение больших объектов, юстировка оснастки | Цех, большие объёмы |
| Щупы для станков с ЧПУ | Шпиндель или рабочая зона станка | Привязка заготовки, замер инструмента, контроль на станке | СОЖ, стружка, вибрации |
| Оптические и лазерные сканеры | Лаборатория или цех | Бесконтактная оцифровка поверхностей | Зависит от модели |
Для металлообработки на станках с ЧПУ в первую очередь интересны два класса: щупы, встроенные в процесс, и КИМ с переносными системами, которые закрывают контроль после обработки. Остальное — вопрос масштаба производства и номенклатуры деталей.
Щупы для станков с ЧПУ и инфракрасная передача сигнала
Станочный щуп устанавливается в шпиндель так же, как инструмент, и по программе подводится к детали. Он решает три задачи: определяет положение и перекос заготовки, измеряет размеры в процессе обработки и проверяет длину и диаметр инструмента. Сигнал касания нужно передать в систему ЧПУ, и здесь выбор способа передачи оказывает прямое влияние на надёжность.
| Способ передачи | Принцип | Сильные стороны | Ограничения |
|---|---|---|---|
| Кабельный | Сигнал по проводам | Простота, нет батарей | Не подходит для автоматической смены в шпиндель |
| Инфракрасный | Оптический сигнал на приёмник | Помехоустойчивость к электромагнитным наводкам, привычное решение для обрабатывающих центров | Нужна прямая видимость между щупом и приёмником, загрязнение окна ухудшает приём |
| Радио | Радиосигнал на интерфейс | Не требует прямой видимости, удобно для крупных станков | Зависит от радиообстановки и компоновки |
В каталоге представлена серия инфракрасных щупов Hexagon: IRP60.00, IRP40.02, IRP25.41, а также термо-версия IRT65.00 и приёмник MH IRR91-50. Подробно по каждому устройству — в материалах об IRP60.00, об IRT65.00, об IRP40.02, об IRP25.41 и о приёмнике MH IRR91-50.

Станочный щуп с инфракрасной передачей сигнала для привязки заготовки и контроля размеров непосредственно на обрабатывающем центре. Работает в паре с приёмником.
Схема установки датчиков на станок, привязки детали и инструмента описана на странице услуги установки датчиков измерения детали и привязки инструмента. Общий раздел каталога — системы контроля процесса.
КИМ, головки и переносные системы
Координатно-измерительная машина — это портальная или мостовая конструкция с тремя линейными осями, на которых смонтирована измерительная головка. Машина с высокой точностью перемещает щуп и фиксирует координаты точек касания. Точность стационарных КИМ определяется стандартом ISO 10360 (приёмка и периодическая проверка), а погрешность паспортизируется как MPE (maximum permissible error) по длине. Конкретные значения зависят от модели и условий — уточняйте в паспорте.
Головка на КИМ бывает неподвижной, поворотной с индексацией или сканирующей. От неё зависит, сколько ориентаций стилуса доступно без переналадки, и, как следствие, доступ к поверхностям сложной детали. Для касательных измерений широко применяют системы Renishaw, и их головки совместимы с КИМ разных производителей, в том числе в составе линеек, поставляемых через каталог.
Раздел каталога с измерительными системами и датчиками для КИМ: головки, щупы и принадлежности для приёмочного контроля.
Для задач контроля с поворотной индексацией на КИМ применяется головка PH20 — она относится к классу пятиосевых систем касания, где индексация и перемещение выполняются без паузы на переустановку стилуса.
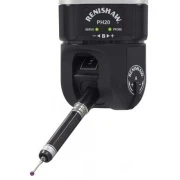
Поворотная головка для КИМ, которая расширяет доступ к поверхностям детали без ручной переориентации щупа. Подходит для измерительных задач в составе КИМ разных производителей.
Если деталь слишком велика или тяжела для перемещения на КИМ, применяют переносные измерительные руки — подборка в разделе координатно-измерительные руки. Они дают меньшую точность, чем стационарная КИМ, но позволяют выполнить контроль в цехе без транспортировки детали.
Применение в металлообработке
Метрологическое оборудование на производстве работает не изолированно. Типовой сценарий — станочный щуп снижает время наладки и контролирует отклонения в процессе, КИМ подтверждает соответствие чертежу, а переносная система помогает с габаритными деталями. Ниже — сопоставление задач и подходящего класса.
| Задача | Подходящий инструмент | Что даёт |
|---|---|---|
| Привязка заготовки и поиск базовых плоскостей | Станочный щуп | Сокращение времени наладки, меньше ручных касаний |
| Замер длины и диаметра инструмента | Датчик инструмента | Корректные коррекции на инструмент, контроль износа |
| Контроль размера в процессе обработки | Станочный щуп | Корректировка до выпуска детали со станка |
| Контроль формы и сложной геометрии | КИМ со сканирующей головкой | Полная картина отклонений, протокол измерений |
| Крупногабаритные детали, оснастка | Переносная рука, лазерный трекер | Контроль без перемещения детали |
| Проверка точности самого станка | Калибровочные и лазерные системы | Оценка геометрии и позиционирования осей |
Главный экономический эффект станочных щупов — сокращение времени наладки и уменьшение брака из-за неверной привязки. Этот эффект разобран в статье о сокращении наладки с помощью инструментального щупа. Для оценки самого станка пригодится услуга проверки и повышения точности станков.
Как выбрать систему и на что смотреть
Выбор начинается не с каталога, а с описания задачи. Пройдите по списку вопросов:
- Где будет выполняться измерение — на станке или вне его. От этого зависит класс: станочный щуп или КИМ.
- Какая допустимая погрешность у измеряемого размера. Погрешность измерительной системы должна быть заметно меньше допуска на деталь; общеинженерное правило — в несколько раз, точное соотношение определяется вашей методикой контроля.
- Какая геометрия детали. Глубокие отверстия, наклонные поверхности и мелкие элементы требуют определённых стилусов и ориентаций.
- Как станок обменивается сигналами. Нужен ли приёмник, какой интерфейс поддерживает ЧПУ, есть ли готовые макросы и циклы измерения.
- Условия среды. Для станков с обильной подачей СОЖ важны класс защиты и возможность очистки; для КИМ — температурная стабильность помещения.
- Совместимость с имеющимся оборудованием. Резьба крепления, хвостовик, тип стилуса и интерфейса.
Если у вас уже установлена система другого производителя, сравните решения заранее. Обзор брендов приведён в материале о производителях контактных щупов. Подбор между разными ЧПУ и щупами рассмотрен в статье «FANUC, Siemens, Renishaw: как выбрать измерительный щуп».
Отдельно подготовьте список стилусов. Он влияет на результат не меньше, чем сам щуп: длина, диаметр шарика и материал определяют жёсткость и доступ к поверхности. Соотношение стилуса и наконечника описано в статье о различиях стилуса, щупа и наконечника.
Типичные ошибки и эксплуатация
- Отсутствие калибровки. Щуп после установки, смены стилуса или столкновения нужно калибровать заново по эталонной сфере или кольцу. Без этого ошибка закладывается в каждый замер.
- Загрязнение оптического окна. У инфракрасных систем стружка, СОЖ и налёт на окне щупа или приёмника приводят к потерям сигнала. Окна нужно очищать по регламенту.
- Разряженный элемент питания. Беспроводные щупы питаются от батарей; замена по регламенту дешевле простоя станка. Состав и тип батареи указан в руководстве.
- Неверная позиция приёмника. Нет прямой видимости при некоторых положениях шпинделя — сигнал пропадает в середине цикла.
- Столкновение щупа с деталью. После удара проверьте стилус, механизм и повторите калибровку. Что делать в этом случае, разобрано в статье «Щуп Renishaw: столкновение, что делать».
- Измерение на неостывшей детали. После обработки заготовка нагрета, и размер «уходит». Дайте детали выровнять температуру или учитывайте термокомпенсацию.
- Игнорирование защитных элементов. Ломкие вставки и предохранители защищают механику щупа при столкновении; их состояние входит в плановую проверку.
Системы безопасности вокруг станка — реле, защитные цепи — тоже влияют на корректный запуск измерительных циклов, поэтому при модернизации учитывайте раздел промышленной безопасности.
FAQ: частые вопросы
Какие измерительные системы входят в линейку Hexagon?
Это стационарные КИМ, переносные измерительные руки, лазерные трекеры, оптические сканеры и щупы для станков с ЧПУ. Конкретный состав и названия серий уточняйте у поставщика.
Чем инфракрасный щуп отличается от радиального?
Инфракрасный передаёт сигнал оптически и требует прямой видимости до приёмника, радиощуп работает без неё. Инфракрасный вариант устойчив к электромагнитным помехам, но чувствителен к загрязнению окна.
Нужна ли калибровка щупа после смены стилуса?
Да. Любая смена стилуса, столкновение или переустановка щупа смещают точку касания, поэтому калибровку по эталонной сфере или кольцу выполняют заново.
Что выбрать для контроля деталей: станочный щуп или КИМ?
Станочный щуп подходит для привязки и контроля в процессе обработки, КИМ — для итогового контроля формы и сложной геометрии. На практике системы дополняют друг друга.
Можно ли использовать головки Renishaw на КИМ других производителей?
Часто да, если совпадают интерфейс и крепление, но совместимость нужно проверять по документации конкретной машины и контроллера.
Заключение
Линейка Hexagon покрывает весь цикл контроля: щуп на станке сокращает наладку и ловит отклонения в процессе, КИМ даёт итоговое подтверждение размеров, переносные системы закрывают крупные детали. Выбирайте по задаче и допуску, а не по максимальной паспортной точности; учитывайте способ передачи сигнала, условия среды и совместимость с вашим ЧПУ.
Если нужно подобрать щуп, головку или приёмник под конкретный станок и систему управления, специалисты ООО «Эффективное производство» помогут сверить артикулы, интерфейсы и комплектацию до заказа.
Связанные материалы
Читайте также